


GSS-6 – Door stoomerosie beschadigde flensvlakken herstellen
Flensverbindingen worden in industriële installaties gebruikt om leidingen, turbines en andere apparatuur met elkaar te verbinden. Wanneer een flensafdichting niet goed functioneert, kunnen stoom of andere media onder hoge druk langs de afdichtvlakken ontsnappen. De hoge stroomsnelheid kan daarbij groeven en uitslijtingen in het metaal veroorzaken. Dit verschijnsel staat bekend als steam cutting.
Door deze beschadigingen kan het afdichtvlak zijn oorspronkelijke vorm verliezen, waardoor een nieuwe pakking niet meer voldoende afdicht. Alleen de pakking vervangen is dan niet altijd voldoende om de lekkage te verhelpen.
Belzona System Leaflet GSS-6 beschrijft een methode om dergelijke beschadigde flensafdichtvlakken te herstellen met epoxyreparatiematerialen. Hierbij worden de uitgesleten groeven opgevuld en wordt het oppervlak opnieuw naar het oorspronkelijke profiel gevormd.
Deze methode kan een alternatief bieden voor conventionele lasreparaties of het vervangen van beschadigde flensonderdelen. Welke Belzona-producten geschikt zijn, hangt onder andere af van de bedrijfstemperatuur, de beschikbare onderhoudstijd en de omstandigheden waarin de flens wordt gebruikt.
Hoe ontstaat schade door steam cutting?
Steam cutting ontstaat wanneer een medium onder hoge druk via een kleine opening in een flensverbinding ontsnapt. Door de hoge snelheid waarmee het medium langs het metalen oppervlak stroomt, kan plaatselijke erosie optreden.
Aanvankelijk gaat het vaak om relatief beperkte beschadigingen, maar wanneer de lekkage aanhoudt, kunnen steeds diepere groeven in het afdichtvlak ontstaan.
Hierdoor wordt het moeilijker om een gelijkmatige afdichting tussen de flens en de pakking te behouden. Zelfs wanneer een nieuwe pakking wordt aangebracht, kunnen de groeven een doorgang blijven vormen waarlangs het medium kan ontsnappen.
Dit type beschadiging kan onder andere voorkomen bij:
- Flensverbindingen in stoomleidingen
- Stoomturbines en turbinebehuizingen
- Industriële installaties waarin media onder hoge druk worden getransporteerd
- Flensafdichtvlakken met plaatselijke erosieschade
- Verbindingen waarbij lekkage groeven in het metaal heeft veroorzaakt
- Installaties waar het oorspronkelijke afdichtvlak niet meer voldoende vlak is
- Reparaties waarbij lassen ongewenste vervorming kan veroorzaken
- Onderhoudswerkzaamheden waarbij slechts beperkte stilstand beschikbaar is
GSS-6 richt zich specifiek op het herstellen van plaatselijk beschadigde afdichtvlakken. Bij ernstige vervorming, scheurvorming of onvoldoende resterende materiaalsterkte moet afzonderlijk worden beoordeeld of een lokale reparatie technisch verantwoord is.
Waarom beschadigde flensvlakken herstellen in plaats van lassen?
Een beschadigd flensafdichtvlak moet voldoende nauwkeurig worden hersteld om opnieuw een betrouwbare pakkingafdichting mogelijk te maken.
Bij conventionele reparatiemethoden wordt verloren metaal soms door middel van lassen opnieuw opgebouwd. Vervolgens moet het oppervlak mechanisch worden bewerkt om de oorspronkelijke geometrie te herstellen.
Hoewel deze methode geschikt kan zijn, brengt lassen bij bepaalde componenten ook uitdagingen met zich mee.
De warmte-inbreng kan bijvoorbeeld vervorming veroorzaken, waardoor de passing tussen twee flensdelen verandert. Vooral bij grote of nauwkeurig passende turbineonderdelen kan dit een belangrijk aandachtspunt zijn.
Daarnaast kan een lasreparatie relatief veel tijd in beslag nemen. Wanneer een installatie slechts kort buiten bedrijf mag zijn, is er niet altijd voldoende tijd beschikbaar om de beschadiging te lassen en vervolgens volledig na te bewerken.
GSS-6 beschrijft daarom een herstelmethode waarbij het verloren materiaal met een geschikt Belzona-reparatiecomposiet wordt opgebouwd.
Het materiaal wordt rechtstreeks op het voorbereide metaal aangebracht en kan na uitharding worden afgewerkt tot het gewenste flensprofiel. Daarmee kan een beschadigd afdichtvlak worden hersteld zonder dat het verloren metaal opnieuw hoeft te worden opgelast.
Hoe worden beschadigde flensafdichtvlakken volgens GSS-6 hersteld?
Belzona System Leaflet GSS-6 beschrijft een methode waarbij de beschadigde groeven eerst worden voorbereid en vervolgens met een geschikt reparatiemateriaal worden opgevuld.
De voorbereiding en uiteindelijke afwerking zijn belangrijk om het oorspronkelijke afdichtvlak zo nauwkeurig mogelijk te herstellen.
1. De schade en bedrijfsomstandigheden beoordelen
Voor de reparatie moet eerst worden bepaald hoe ernstig het flensafdichtvlak is beschadigd.
Daarbij wordt niet alleen gekeken naar de diepte en breedte van de uitgesleten groeven, maar ook naar de omstandigheden waarin de verbinding functioneert.
Belangrijke factoren zijn onder andere de bedrijfstemperatuur, de systeemdruk, het aanwezige medium en de beschikbare tijd voor de reparatie.
Op basis van deze gegevens kan worden bepaald welk Belzona-product en welke reparatiemethode geschikt zijn.
2. De flensvlakken reinigen en ontvetten
Voordat het reparatiemateriaal wordt aangebracht, moeten alle restanten van oude pakkingen en afdichtingsmiddelen van het oppervlak worden verwijderd.
Vervolgens worden de flensvlakken gereinigd met Belzona 9111 Cleaner Degreaser om vuil, vet en andere oppervlakteverontreinigingen te verwijderen.
Een goede reiniging is noodzakelijk om ervoor te zorgen dat het reparatiemateriaal zich aan het voorbereide metaal kan hechten.
3. De beschadigde groeven V-vormig voorbereiden
De door erosie ontstane groeven worden vervolgens mechanisch bewerkt met een slijpmachine en een geschikte doorslijpschijf.
GSS-6 beschrijft dat de beschadigingen tot een V-vormig profiel worden geopend.
Daarbij moet de groef aan de binnenzijde van de flens breder en dieper zijn dan aan de buitenzijde. Hierdoor ontstaat een wigvormig profiel.
Deze geometrie biedt ruimte voor het reparatiemateriaal en draagt bij aan de mechanische verankering van de herstelde zone.
De binnenzijde van de voorbereide groef moet zo ruw mogelijk blijven om een geschikt hechtoppervlak te creëren.
Na deze bewerking wordt het oppervlak opnieuw gereinigd met Belzona 9111.
4. Het Belzona-reparatiemateriaal aanbrengen
Het geselecteerde Belzona-product wordt gemengd volgens de bijbehorende Instructions For Use.
Vervolgens wordt eerst een dunne laag materiaal stevig in het voorbereide oppervlak gedrukt. Hierdoor wordt het reparatiemateriaal goed verdeeld over het ruwe metaalprofiel.
Daarna wordt de rest van de V-vormige groef opgevuld.
Het materiaal wordt iets boven het oorspronkelijke flensoppervlak opgebouwd, zodat er voldoende materiaal aanwezig is om het afdichtvlak na uitharding nauwkeurig af te werken.
5. Het flensoppervlak opnieuw vlak maken
Na het aanbrengen moet het reparatiemateriaal uitharden volgens de productspecifieke instructies.
Vervolgens wordt overtollig materiaal verwijderd totdat het herstelde gedeelte weer gelijk ligt met het oorspronkelijke flensoppervlak.
GSS-6 noemt hiervoor onder andere handvijlen, schrapers en andere geschikte handmatige afwerkingsmethoden.
Als alternatief kan een vlakke stalen plaat worden gebruikt om het oppervlak te vormen.
Deze plaat wordt vooraf voorzien van twee lagen Belzona 9411 Release Agent, zodat het reparatiemateriaal niet aan de plaat hecht.
De voorbereide plaat wordt stevig tegen het nog niet uitgeharde Belzona-materiaal gedrukt. Na uitharding kan de plaat worden verwijderd en het oppervlak verder worden afgewerkt met geschikt schuurmateriaal.
Op deze manier kan het oorspronkelijke afdichtvlak opnieuw worden gevormd.
6. De flensverbinding opnieuw monteren
Wanneer het herstelde oppervlak voldoende is uitgehard en naar het vereiste profiel is afgewerkt, kan de flensverbinding opnieuw worden samengesteld.
Daarbij moet worden gecontroleerd of het afdichtvlak geschikt is voor de nieuwe pakking en de betreffende bedrijfsomstandigheden.
Het reparatiemateriaal moet aan de vereiste uithardingsvoorwaarden voldoen voordat de verbinding opnieuw onder druk wordt gebracht.
Noodreparaties aan beschadigde flensverbindingen
Naast de gebruikelijke reparatiemethode beschrijft GSS-6 ook een aangepaste werkwijze voor noodreparaties.
Wanneer de beschikbare onderhoudstijd zeer beperkt is, kan het geselecteerde Belzona-materiaal rechtstreeks in de beschadigde groeven van de geopende flensverbinding worden aangebracht.
Vervolgens wordt de pakking vernieuwd en wordt de flensverbinding direct weer vastgebout.
In deze methode wordt het reparatiemateriaal dus gevormd tijdens het opnieuw samenstellen van de verbinding, in plaats van het uitgeharde materiaal vooraf volledig af te werken.
Ook bij deze noodreparatiemethode moet het Belzona-materiaal volledig uitharden voordat opnieuw druk op het systeem wordt gezet. Welke aanpak geschikt is, hangt af van de omvang van de beschadiging, de beschikbare tijd en de omstandigheden waaronder de verbinding functioneert.
Welke Belzona-producten worden binnen GSS-6 gebruikt?
Binnen GSS-6 worden verschillende Belzona-reparatiematerialen genoemd voor het herstellen van beschadigde metalen flensvlakken.
De producten verschillen onder andere in verwerkingstijd, uithardingssnelheid en temperatuurbestendigheid.
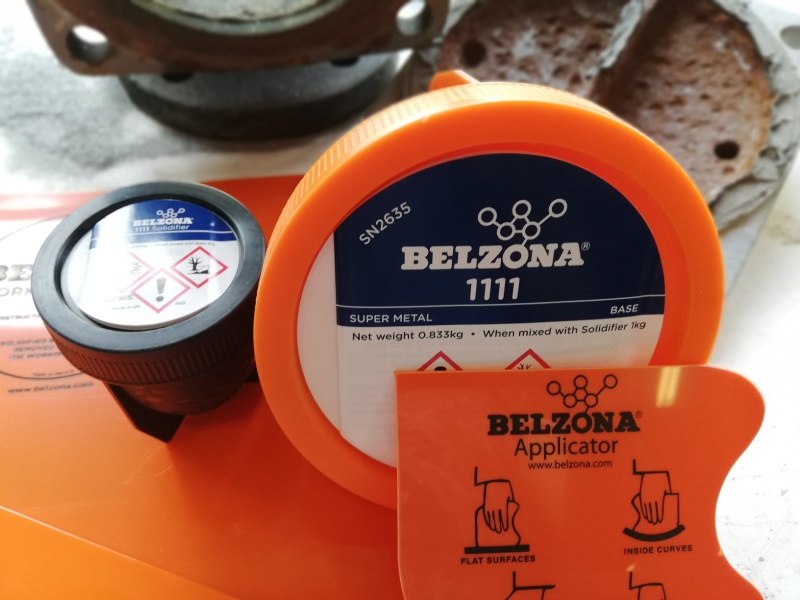
Belzona 1111 – Super Metal
Belzona 1111 is een tweecomponenten epoxyreparatiemateriaal dat wordt gebruikt voor algemeen metaalherstel.
Binnen GSS-6 wordt het genoemd voor standaardreparaties waarbij beschadigde groeven moeten worden opgevuld en het oorspronkelijke flensoppervlak moet worden hersteld.
Het materiaal kan na uitharding mechanisch worden afgewerkt, zodat het herstelde gedeelte weer aansluit op het omliggende metaal.
Volgens de technische vergelijking in GSS-6 heeft Belzona 1111 bij 15 °C een verwerkingstijd van ongeveer 25 minuten en bereikt het na circa 36 uur volledige mechanische uitharding.
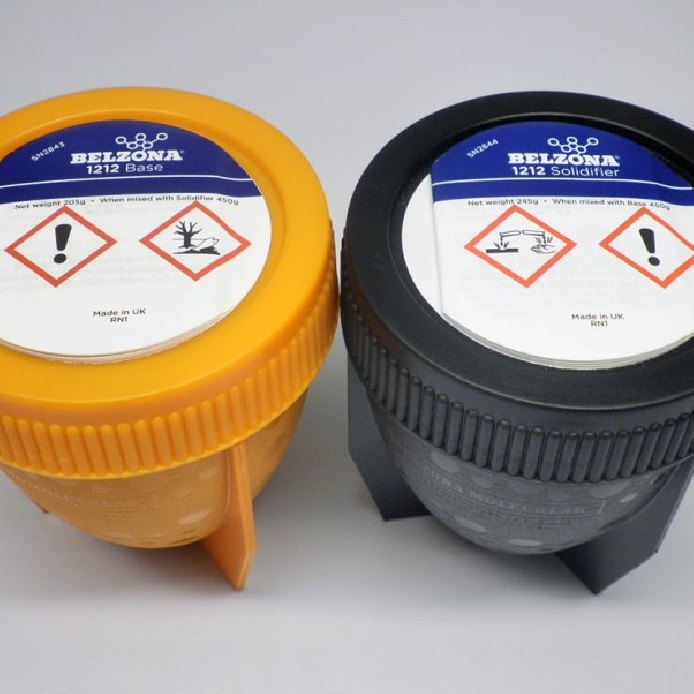
Belzona 1212
Belzona 1212 is een snel uithardend en oppervlaktetolerant reparatiecomposiet.
Binnen GSS-6 wordt dit product specifiek genoemd voor noodreparaties en situaties waarin de oppervlaktecondities minder gunstig zijn.
Het materiaal kan relevant zijn wanneer een volledige oppervlaktevoorbereiding moeilijk uitvoerbaar is of wanneer de beschikbare reparatietijd beperkt is.
Volgens de technische vergelijking bedraagt de verwerkingstijd bij 15 °C ongeveer 12 minuten en wordt volledige mechanische uitharding na circa 10 uur bereikt.
Ook bij toepassing van Belzona 1212 blijft een zo goed mogelijke oppervlaktevoorbereiding noodzakelijk.

Belzona 1221 – Super E-Metal
Belzona 1221 is bedoeld voor zeer snelle reparaties waarbij de beschikbare tijd een belangrijke factor is.
Van de vier reparatiematerialen die in GSS-6 worden vergeleken, heeft Belzona 1221 de kortste verwerkingstijd.
Bij 15 °C bedraagt deze ongeveer vier minuten. Volgens het leaflet wordt volledige mechanische uitharding na circa 90 minuten bereikt.
Hierdoor wordt Belzona 1221 binnen de System Selector specifiek genoemd voor noodreparaties.
De korte verwerkingstijd betekent wel dat het materiaal snel en zorgvuldig moet worden aangebracht.

Belzona 1511 – Super HT-Metal
Belzona 1511 is een hittebestendig epoxyreparatiemateriaal voor het herstellen van metalen oppervlakken die aan hogere temperaturen worden blootgesteld.
Binnen GSS-6 wordt Belzona 1511 specifiek geselecteerd wanneer maximale temperatuurbestendigheid vereist is.
Volgens de technische vergelijking in het leaflet heeft het product een temperatuurbestendigheid tot 150 °C bij natte omstandigheden en 210 °C bij droge omstandigheden.
De verwerkingstijd bedraagt bij 15 °C ongeveer 50 minuten.
Belzona 1511 werd ook toegepast in KHIA 1183, waarbij een door stoomerosie beschadigde turbineflens opnieuw werd opgebouwd.

Belzona 9111 – Cleaner Degreaser
Belzona 9111 wordt gebruikt tijdens de oppervlaktevoorbereiding.
Het product verwijdert vuil, vet en andere verontreinigingen van het metalen oppervlak voordat het reparatiemateriaal wordt aangebracht.
Binnen GSS-6 wordt Belzona 9111 zowel vóór als na het mechanisch voorbereiden van de groeven gebruikt.

Belzona 9411 – Release Agent
Belzona 9411 wordt gebruikt wanneer het reparatiemateriaal niet aan een bepaald oppervlak mag hechten.
Binnen GSS-6 wordt het product aangebracht op een vlakke stalen plaat die als vorm wordt gebruikt om het beschadigde flensoppervlak opnieuw te profileren.
Door de plaat vooraf van Belzona 9411 te voorzien, kan deze na uitharding van het reparatiemateriaal worden verwijderd zonder aan de reparatie vast te blijven zitten.
De uiteindelijke productkeuze moet worden afgestemd op de werkelijke bedrijfsomstandigheden en de actuele technische productinformatie.
Praktijkvoorbeeld: door stoomerosie beschadigde turbineflens herstellen
Een praktijkvoorbeeld waarin GSS-6 werd toegepast is Belzona Know-How in Action 1183 – Belzona 1511/1591 Take the Heat.
De reparatie werd in november 2003 uitgevoerd bij Tennessee Valley Authority in Noord-Alabama, Verenigde Staten.
Het project betrof een flens van een lagedrukstoomturbine, waarbij stoomerosie schade had veroorzaakt aan het metalen diafragma.
Door de stoomstroming waren uitslijtingen in het metalen oppervlak ontstaan, waardoor herstel van de beschadigde delen noodzakelijk was.
Waarom een conventionele lasreparatie niet geschikt was
De beschadigde turbineflens was vervaardigd uit gietstaal en moest nauwkeurig aansluiten op de overige onderdelen van de turbine.
Lassen vormde daarbij een risico, omdat de warmte-inbreng vervorming van de flens kon veroorzaken.
Daarnaast was de beschikbare onderhoudsstop relatief kort. De tijd die nodig was om de beschadigingen door middel van lassen te herstellen, was daarom een belangrijke beperking.
Er werd gezocht naar een alternatieve methode waarmee het verloren materiaal kon worden opgebouwd zonder de warmte-inbreng van een lasreparatie.
Uiteindelijk werd gekozen voor een reparatie met Belzona 1511 en Belzona 1591, uitgevoerd volgens Belzona Know-How System Leaflet GSS-6.
De beschadigde flens opnieuw opbouwen met Belzona 1511
Voor het herstellen van de uitgesleten delen werd Belzona 1511 Super HT-Metal gebruikt.
Met dit materiaal werden de beschadigde randen en de door stoomerosie ontstane groeven opnieuw opgebouwd.
Volgens de KHIA werden beschadigingen met een diepte tot ongeveer 12,7 mm hersteld.
Het reparatiemateriaal werd zodanig aangebracht dat de oorspronkelijke geometrie van de flens opnieuw kon worden gevormd.
Na het opbouwen werd Belzona 1511 mechanisch bewerkt om het herstelde oppervlak terug te brengen naar het vereiste profiel.
Hierdoor konden de beschadigde delen opnieuw aansluiten op de oorspronkelijke vorm van het turbineonderdeel.
Aanvullende bescherming met Belzona 1591
Na het herstellen en mechanisch bewerken van het flensprofiel werd Belzona 1591 Ceramic XHT aangebracht.
Deze coating werd gebruikt als aanvullende beschermlaag op het herstelde oppervlak.
Belzona 1591 was een hittebestendig coatingsysteem voor toepassingen waarbij metalen oppervlakken aan hoge temperaturen en andere zware bedrijfsomstandigheden worden blootgesteld.
Het product is inmiddels opgevolgd door Belzona 1593. De toepassing uit 2003 werd echter uitgevoerd met Belzona 1591, zoals vermeld in de oorspronkelijke KHIA.
De combinatie van profielherstel met Belzona 1511 en aanvullende coatingbescherming met Belzona 1591 maakte het mogelijk om de beschadigde turbineonderdelen te herstellen zonder een conventionele lasreparatie uit te voeren.
Resultaat: aanzienlijk lagere reparatiekosten
Volgens de oorspronkelijke KHIA bedroegen de kosten van de Belzona-reparatie ongeveer 10% van de kosten van de alternatieve reparatiemethode.
Daarnaast kon de reparatie worden uitgevoerd zonder het risico op lasvervorming dat bij de conventionele aanpak een belangrijke overweging vormde.
Vijf jaar na de applicatie werd de turbine opnieuw geïnspecteerd.
Tijdens deze inspectie bleek slechts beperkt plaatselijk bijwerken noodzakelijk.
Het praktijkvoorbeeld laat daarmee zien hoe een beschadigd turbineonderdeel met een geschikt reparatiecomposiet opnieuw kan worden opgebouwd, zelfs wanneer een conventionele reparatie door de beperkte onderhoudstijd en mogelijke vervorming minder aantrekkelijk is.
Foto’s van de toepassing
De vier foto’s uit KHIA 1183 tonen het oorspronkelijke schadebeeld en verschillende fasen van het herstel.

Beschadigde turbineflens vóór de reparatie
De oorspronkelijke situatie waarbij stoomerosie groeven en materiaalverlies heeft veroorzaakt in het metalen flensoppervlak.

Herstel van de beschadigde delen met Belzona 1511
Belzona 1511 wordt aangebracht om de uitgesleten randen en beschadigde zones opnieuw op te bouwen.

Opgebouwd flensprofiel vóór mechanische nabewerking
De beschadigde delen zijn met Belzona 1511 teruggebracht naar het oorspronkelijke profiel en voorbereid voor de verdere mechanische bewerking.

Aanvullende coating met Belzona 1591
Het turbineonderdeel na het aanbrengen van de hittebestendige Belzona 1591-coating.
Waarom de oorspronkelijke flensgeometrie belangrijk is
Bij het herstellen van door stoomerosie beschadigde flenzen gaat het niet alleen om het opvullen van zichtbaar materiaalverlies.
Een flensafdichting is afhankelijk van een goede aansluiting tussen het afdichtvlak en de pakking. Wanneer groeven of oneffenheden achterblijven, kunnen deze opnieuw doorgangen vormen waarlangs het medium ontsnapt.
Daarom besteedt GSS-6 nadrukkelijk aandacht aan de voorbereiding van de beschadigde groeven en het nauwkeurig afwerken van het reparatiemateriaal.
Ook de keuze van het materiaal speelt een belangrijke rol. Een reparatie aan een stoomturbine stelt andere eisen aan de temperatuurbestendigheid dan een reparatie aan een flensverbinding in een systeem met lagere bedrijfstemperaturen.
In KHIA 1183 werd daarom gekozen voor Belzona 1511, waarna het herstelde oppervlak aanvullend werd beschermd met Belzona 1591.
De toepassing laat zien dat een lokale reparatie technisch en economisch interessant kan zijn wanneer de geometrie van het onderdeel behouden moet blijven en conventioneel lassen risico’s of een langere stilstand met zich meebrengt.
Andere Belzona-oplossingen voor beschadigde flenzen en afdichtvlakken
Niet iedere beschadigde flensverbinding heeft dezelfde oorzaak. Afhankelijk van het schadebeeld en de conditie van het afdichtvlak kunnen ook andere Belzona System Leaflets relevant zijn.
- GSS-8 – Beschadigde aansluitvlakken herstellen, richt zich op het herstellen van vervormde, gecorrodeerde of beschadigde aansluitvlakken om opnieuw een gelijkmatige passing en afdichting mogelijk te maken.
- VPF-9 – Door hogedruklekkage beschadigde flenzen herstellen, beschrijft een vergelijkbare reparatiemethode voor flensvlakken waarin door lekkende vloeistoffen onder hoge druk groeven zijn ontstaan.
- VPF-13 – Vervormde en gecorrodeerde flensvlakken herstellen, behandelt het reconstrueren van flensoppervlakken die zijn aangetast door warmtevervorming, spleetcorrosie of elektrolytische corrosie.
Ontdek ook andere reparatiemethoden in ons overzicht van de Belzona System Leaflets voor het maken en herstellen van pakkingen, afdichtingen en stelplaten.
Advies over het herstellen van beschadigde flensvlakken
Beschadigingen aan flensafdichtvlakken kunnen uiteenlopende oorzaken hebben. Stoomerosie, corrosie en mechanische slijtage kunnen allemaal leiden tot materiaalverlies en problemen met de afdichting.
Bij het bepalen van een geschikte reparatiemethode moet daarom niet alleen naar de zichtbare beschadiging worden gekeken. Ook de bedrijfsdruk, temperatuur, resterende materiaalconditie en beschikbare onderhoudstijd zijn belangrijk.
Heeft u te maken met beschadigde flensafdichtvlakken, lekkages door steam cutting of erosieschade aan turbineonderdelen? Neem dan contact met ons op. We bekijken samen met u de toestand van de flens en de bedrijfsomstandigheden en beoordelen welke Belzona-reparatiemethode het beste bij uw toepassing aansluit.
